Когда ткань натянута, оболочку не видно, поэтому почти ни один покупатель не спрашивает, как она была сделана. Но метод формования определяет вес сиденья, его стоимость и то, как оно поведет себя при столкновении. Мы запускаем обе линии, поэтому вот простая версия.
Автокресло представляет собой большую пластиковую оболочку с поролоном и тканью сверху. Эта оболочка является той частью, которая выдерживает удар при столкновении, удерживает точки крепления ремней безопасности и придает сиденью форму. То, как фабрика превращает необработанный пластик в эту оболочку, является одним из самых важных решений во всем продукте, и это незаметно, когда вы держите готовое сиденье. Это руководство делает это видимым. Информацию о том, где оболочка помещается во всем изделии, см. в нашейруководство по типам автокресел.
01Как сделана каждая ракушка
Литье под давлениемплавит пластик (обычно высокопрочный полипропилен) и помещает его под высоким давлением в закрытую стальную форму. Он охлаждается втвердая, плотная частьс точными размерами и чистой поверхностью. Именно так изготавливаются точные детали: основание, направляющие ремня, корпуса ISOFIX, регулятор подголовника — все, что должно подходить и функционировать именно так.
Выдувное формованиеработает больше как выдувание стекла. Мягкую трубку из горячего пластика помещают в форму, затем воздух надувает ее, прижимая к стенкам формы. Результатом является большое,цельная полая оболочкас двумя стенками и воздушной прослойкой между ними. Это метод выбора для большой внешней оболочки сиденья.
02В чем каждый хорош
| Литье под давлением | Выдувное формование | |
|---|---|---|
| Структура | Твердая, плотная стена | Полый, двойная стенка + воздушный зазор |
| Точность | Высокий — жесткие допуски | Нижний — более мягкая деталь |
| Лучшее для | Мелкие точные детали, мелкие детали | Крупные цельные ракушки |
| Вес по размеру | Тяжелее | Зажигалка |
| В аварии | Жесткая, точная прочность | Деформируется, поглощая и распространяя энергию. |
| Стоимость оснастки | Высокая (стальные формы) | Нижний для больших полых деталей |
| Заканчивать | Хрустящий, текстурированный | Более простая поверхность |
03Миф: «пустой – значит дешевый и слабый»
Это убеждение, которое мы исправляем чаще всего, и оно ошибочно. Полая оболочка — это не пустая оболочка. Две стены и воздушный зазор между ними представляют собойразработанныйструктура: при ударе сначала действует внешняя стена, затем разрыв и внутренняя стена распределяют эту нагрузку по более широкой площади, не позволяя ей воздействовать на одну точку. Это та же идея, что и зона деформации в автомобиле.
Прочную выдувную оболочку от слабой отличает не метод, атолщина стенки и насколько равномерно она контролируется. Выдувайте заготовку слишком быстро или охлаждайте ее неравномерно, и стенки местами становятся тоньше. Именно в этих тонких местах дешевое сиденье терпит неудачу. Хорошо продуманная стропа обеспечивает постоянство толщины стенок по всему корпусу, и именно эту согласованность проверяет краш-тест.
Таким образом, «выдувное формование» само по себе ничего не говорит о качестве. Хорошая оболочка, полученная выдувным формованием, может превзойти плохо изготовленную литьевую оболочку, и обратное также верно.
04Почему в хороших сиденьях используются оба
Самые умные проекты не выбирают чью-либо сторону. Они используютвыдувное формование для большой раковины, где помогает распределение энергии и легкий цельный корпус, илитье под давлением для точных деталей, где важна точная посадка и прочность — основание, разъемы, направляющие.
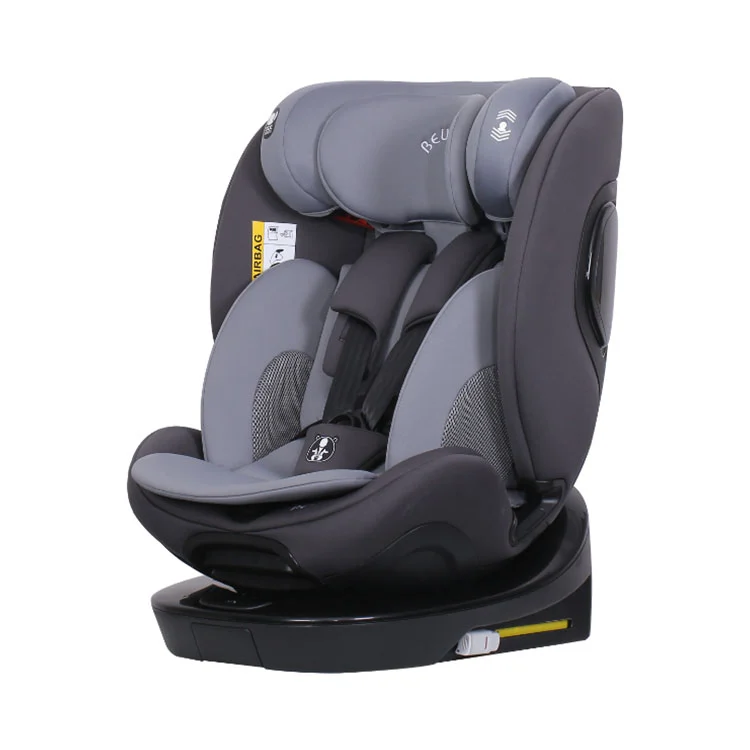
НашБВ25построен именно таким образом: корпус, отлитый выдувным способом, поверх конструкции, отлитой под давлением. Вы получаете прочный корпус и точную, жесткую основу в одном сиденье. Именно поэтому BW25 находится на вершине нашего рейтинга.Диапазон вращения на 360 градусов— сборка стоит дороже, и она это оправдывает.
Метод формования не является оценкой. Это инструмент. Вопрос в том, использовал ли производитель правильный инструмент для каждой детали.
05Часть, которая влияет на вашу прибыль: инструменты
Если вы закупаете или создаете частную торговую марку, формование — это не просто инженерная деталь — оно влияет на ваши затраты, минимальный заказ и время выполнения заказа. Вот реальность, о которой большинство поставщиков не говорят.
АнПресс-форма представляет собой большой кусок обработанной стали.. Вырезать его дорого, а изготовление занимает недели. Именно эти первоначальные затраты объясняют, почему индивидуальный заказ, изготовленный методом литья под давлением, требует более крупного заказа, чтобы иметь смысл, и почему плата за оснастку отображается отдельной строкой в индивидуальном предложении.
A выдувная форма намного дешевлечтобы сделать большую полую форму. Так что, если вам нужен индивидуальный профиль оболочки без огромных затрат на инструменты, выдувное формование часто поможет вам сделать это дешевле и быстрее. Если вам нужна высококачественная, тщательно детализированная отделка и вы планируете работать в больших объемах, инструменты для впрыска окупаются с течением времени.
Вывод для покупателя:Прежде чем составлять бюджет, спросите, какой метод нужен пользовательской оболочке.Это меняет минимальный заказ, стоимость установки и сроки. Мы помогаем клиентам пройти через это на нашемстраница настройки.
06Как проверить образец оболочки
Когда образец попадает на ваш стол, крышка скрывает оболочку — так что попросите еще и голую оболочку и проверьте ее. Это подсказки, которые мы ищем на нашей собственной линии.
- Знаки раковины:небольшие вмятины или углубления на инжекционной части означают неравномерное охлаждение или тонкие ребра под ней — признак спешки процесса.
- Линии сварки/сшивки:слабые швы там, где встречаются два пластиковых потока. На несущей детали видимая линия сварного шва может оказаться слабым местом.
- Короткие кадры:инъекционная деталь, которая не заполнилась полностью — тонкие края, недостающие углы. Отвергни это.
- Ровность стены (удар):нажимайте и сгибайте различные участки корпуса. Он должен быть однородным, без мягких, маслянистых пятен, которые появляются и выходят наружу.
- Стабильность веса:взвесить несколько образцов одной и той же детали. Большие колебания означают, что толщина стенок не контролируется от партии к партии.
07Влияет ли метод формования на безопасность?
Только через качество, а не через сам метод. Как инжекционное, так и выдувное седло должны пройтите же краш-тесты и тесты на боковой ударподЕЭК Р129 (размер i)прежде чем их можно будет продать. Этот метод — это инженерный выбор того, как достичь этой планки, а не обходной путь.
Это честный подход для покупателя: не спрашивайте: «безопасно ли выдувное формование?» Спросите: «Есть ли на этом сиденье маркировка R129 и хорошо ли сделана стена?» Мы рассматриваем сторону сертификации в нашемРуководство по размерам i, и вы можете увидеть наше собственное тестирование настраница контроля качества.
08Карта литья Бьюэлла
Вот как эти методы применяются в нашем ассортименте, чтобы вы могли подобрать сборку в соответствии со своей ценой. Здесь также прослеживается закономерность: вращающиеся корпуса опираются на выдувное формование, ускорители — на впрыск, а наш флагман сочетает в себе и то, и другое.
| Модель | Тип | Молдинг |
|---|---|---|
| БВ25 | 360 все этапы | Удар + инъекция |
| БВ22 / БВ23 | 360 все этапы | Дуть |
| БВ17 | Ремень безопасности, обращенный вперед | Дуть |
| БВ26 | Ремень безопасности, обращенный вперед | Инъекция |
| БВ16/БВ15 | Бустер с высокой спинкой | Инъекция |
| БВ29АБ | Бустер без спинки | Дуть |
Решаете, что запастись? Адиапазон разгонаоблегчает впрыск благодаря своей четкой структуре; авращающийся диапазоннаклоняет удар по своей легкой, распределяющей энергию оболочке.Сообщите нам вашу целевую цену и рыноки мы сопоставим с ним метод.
Общие вопросы
Безопасны ли выдувные автокресла?
Да, когда корпус сделан качественно и сиденье проходит краш-тест R129. Полая двойная стенка выдувного корпуса предназначена для поглощения и распределения энергии удара. Безопасность обеспечивается качеством и сертификацией стен, а не отказом от выдувного формования.
Что лучше для автокресла: литье под давлением или выдувное формование?
Ни то, ни другое в целом не лучше. Инъекция лучше всего подходит для точных структурных деталей; Выдувное формование лучше всего подходит для больших цельных корпусов. Во многих хороших сиденьях используются оба варианта: литье под давлением для основания и направляющих и выдувное формование для внешней оболочки.
Из чего сделаны чехлы автомобильных сидений?
Обычно это высокопрочный пластик, такой как полипропилен, выбранный из-за сочетания прочности, гибкости и малого веса. В обоих методах формования можно использовать один и тот же пластик.
Могу ли я сказать, как было сделано автокресло, просто взглянув?
Не после того, как ткань надета. Спросите фабрику, какой метод использует каждая основная деталь, и попросите голый корпус для проверки толщины и отделки стенок.
Изменяет ли метод литья цену?
Да. Инструменты для литья под давлением стоят дороже, поэтому для окупаемости заказных гильз для литья требуется больший объем. Инструменты для выдува дешевле для больших корпусов, что может снизить стоимость индивидуального корпуса.
Источники
- ЕЭК ООН — Правила № 129(i-Size): требования к краш-тестам и испытаниям на боковой удар
- NHTSA — Автокресла и сиденья-бустеры: выбор и осмотр сиденья
- Каталог продукции Bewell 2026 — метод формования по моделям (BW25, BW22, BW23, BW26, BW17, BW16, BW15, BW29AB)
Только общее руководство. Всегда следуйте инструкциям по эксплуатации сиденья и руководству по эксплуатации вашего автомобиля, а также проверяйте этикетку одобрения перед установкой、